


גלגל זרוע בלם PM חלק מסונטף
בייצור גלגלי שיניים של אבקת מתכות, ככל שצפיפות החומר גבוהה יותר, כך התכונות הפיזיקליות והמכניות שלו גבוהות יותר. במילים אחרות, הצפיפות וההפצה של רכיבי ציוד אבקת מתכות יקבעו את ביצועי המוצר. לכן, במהלך תהליך איתור באגים ולחיצה של תבניות ציוד אבקת מתכות, הצפיפות של קופסה בודדת היא פריט חובה.
הצגת המוצר
|
גלגל זרוע בלם PM חלק מחוטא |
||||||
|
פריט |
חוֹמֶר |
תהליך ייצור |
טמפרטורת סינטרה |
עובש |
המותאם אישית |
|
|
מתכת אבקת הילוכים של זרוע בלם |
440c |
מתכות אבקה |
1550 מעלות |
להיות מותאם אישית |
כן |
|
|
תרכובת כימית |
C :0.95-1.20 Si: פחות או שווה ל-1.00 Mn: פחות או שווה ל-1.00 S : פחות או שווה ל-0.030 P : פחות או שווה ל-0.035 Cr:16.00-18.00 Ni:מותר להכיל פחות או שווה ל-0.60 |
|||||
|
חומרים זמינים |
פלדת אל-חלד דלת פחמן, סגסוגת טיטניום (Ti, TC4), סגסוגת נחושת, סגסוגת טונגסטן, סגסוגת קשה, סגסוגת בטמפרטורה גבוהה (718, 713) |
|||||
יתרונות המוצר
|
חֲלָקוּת |
דיוק מידות |
צפיפות המוצר |
טיפול במראה החיצוני |
משקל מתאים |
|
חספוס 1-5מיקרומטר |
(±{{0}}.1 אחוז -±0.5 אחוז ) |
92-95 אחוז |
השתקפות מראה |
0.03g-400g) |
|
תכונות מכאניות |
קשיות: חישול, פחות או שווה ל-269HB; כיבוי וחיסול, גדול או שווה ל-58HRC התנהגות מכנית: מתח פנימי (250 N/mm2) חוזק מתיחה (560 N/mm2) EL(18 אחוז ) HB(250) |
|||
|
טיפול בחום |
1) חישול, קירור איטי ב-800-920 מעלות; 2) כיבוי, קירור שמן ב-1010-1070 מעלות; 3) מזג, קירור מהיר ב-100-180 מעלות; 4. טמפרטורת חימום מראש, 649 מעלות -816 מעלות. |
|||
בתכנון גלגלי שיניים אבקת מתכת בתהליך הכבישה, יופיעו ליקויי דחיסה עקב ניתוח של בעיות וסיבות שונות, וכתוצאה מכך גריטה של חלקי מתכות אבקה בארצנו. אז, אילו פגמים מופיעים לעתים קרובות בתהליך דחיסה של ציוד מטלורגיית אבקה?
1. הצפיפות הקומפקטית אינה עומדת בדרישות העיצוב
בייצור גלגלי שיניים של אבקת מתכות, ככל שצפיפות החומר גבוהה יותר, כך התכונות הפיזיקליות והמכניות שלו גבוהות יותר. במילים אחרות, הצפיפות וההפצה של רכיבי ציוד אבקת מתכות יקבעו את ביצועי המוצר. לכן, במהלך תהליך איתור באגים ולחיצה של תבניות ציוד אבקת מתכות, הצפיפות של קופסה בודדת היא פריט חובה. בבדיקת הצפיפות יש לשים לב שיש להתייחס בצורה שונה למבנים ולדרישות השונות של ריק הלחץ.
2. גודל המדגם העגול אינו עומד בדרישות
ממד או גובה רדיאלי אינם מתאימים
2.1 ייתכנו בעיות בתכנון או ייצור תבניות. אם ניתן לבטל את השגיאה על ידי התאמת התהליך (כלומר, על ידי התאמת הרכב האבקה, צפיפות קומפקטית, תהליך סינטר וכו'). ). אפשר גם לתקן, אחרת רק התבנית תישמט.
2.2 לא מתאים למימדים שונים בכיוון הצירי
ניתן לכוונן ולייצב את הממדים הציריים עבור חלקי חזה גליליים שאינם מדורגים, התאמת אבקה, שינוי דחיסות או הארכת זמני אחיזה וכו'. עבור ריק לחץ הצעד, כוונן את מיקום היווצרות של אגרוף המות המשולב, את יחס האבקה של כל תחנה , מהירות הריצה של האגרוף המרחף וכו', כדי לשנות את גובה הצעד.
3. סובלנות צורה ומיקום מתוך סובלנות
3.1 ישרות
הסיבות לישור מתוך סובלנות כוללות: ישרות מתוך עובש, חלוקת צפיפות לא אחידה של גוף ירוק, עובי דופן לא אחיד של גוף ירוק וכו'.
3.2 מקביליות
הסיבות להקבלה מחוץ לסובלנות כוללות: מקבילות מחוץ לסובלנות של התבנית, מילוי אבקה לא אחיד וכו'.
3.3 ריכוזיות
הסיבות להבדל בקואקסיאליות הן: דיוק התבנית נמוך מדי, דיוק כלי הלחיצה והציוד נמוך, התקנת התבנית אינה עומדת בדרישות והשמלה אינה אחידה.
כאשר קצב זרימת האבקה מתאים, דיוק התבנית עומד בדרישות התכנון, ודיוק כלי הלחיצה ודיוק הציוד עומדים בדרישות ההתקנה, סובלנות הצורה והמיקום קשורה בעיקר לפיזור הצפיפות של הקומפקט. כאשר שיטת הלחיצה נקבעת, חלוקת הצפיפות של הקומפקט קשורה ישירות לאפקט מילוי האבקה. .
4. הופעה לא מוסמכת
חספוס גבוה, נתוני חריצים מוגזמים, קצוות ופינות נפולים, חספוס וסדקים הם כולם פגמים נפוצים בעיצוב הקומפקטי שלנו.
האמור לעיל הוא הקדמה לפגמים שנוצרו במהלך תהליך היווצרות של חלקי ציוד מטלורגית אבקה. ישנם פגמים רבים ביצירת ריק מטלורגיית אבקה, אך הם יובילו לגרידת מוצר. הפגמים שלא קל למצוא הם: צפיפות לא אחידה ופיצוח ריק, ולכן יש להקדיש תשומת לב מיוחדת.
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd. היא חברה מקצועית המייצרת ומפעילה חלקים מבניים של אבקת מתכות ומוצרי סדרת ציוד אבקת מתכות. ברוכים הבאים לקנות!
תהליך הזרקת מתכת

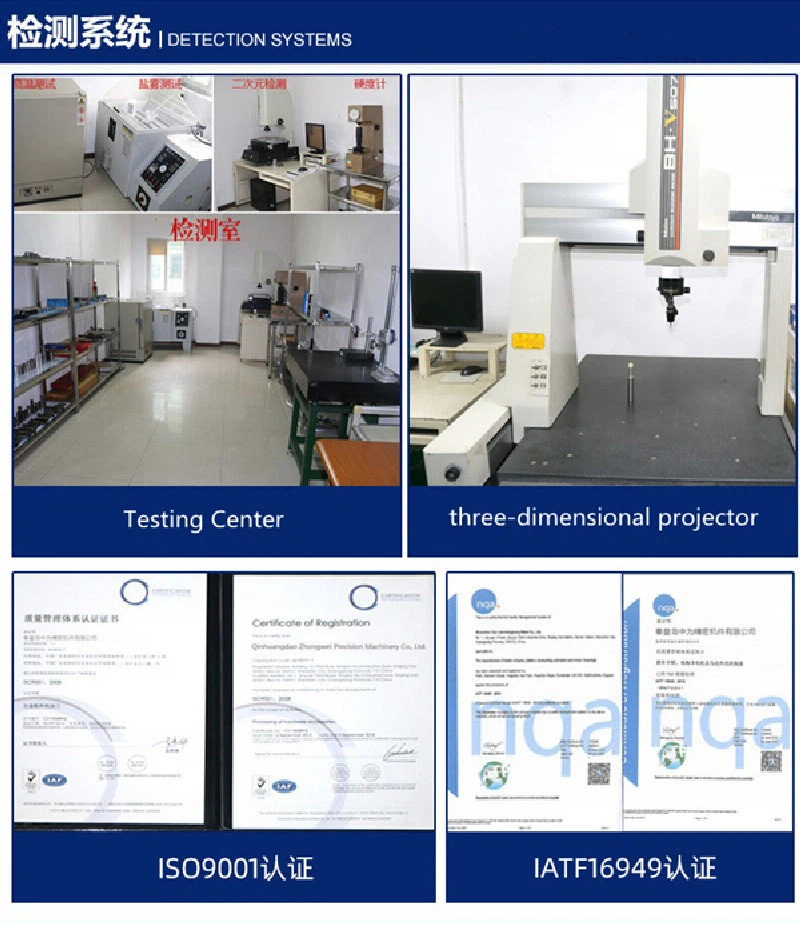
מערכות איתור



שלח החקירה
