


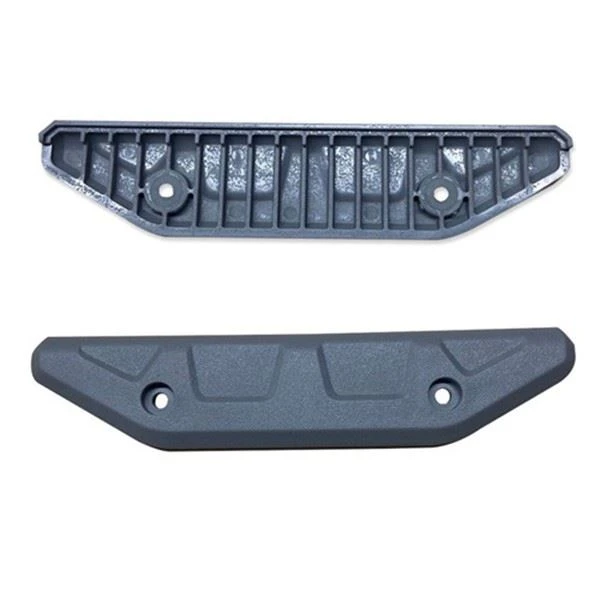
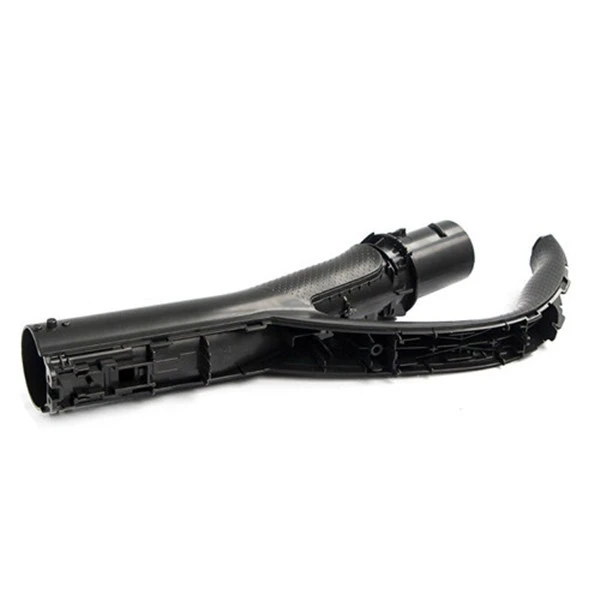
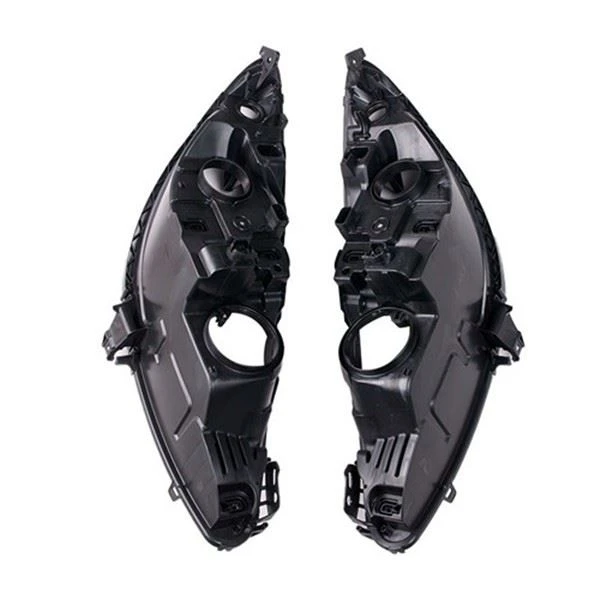
חלקי הזרקת PP
שרף פוליפרופילן הוא אחד מארבעת השרפים התרמופלסטיים לשימוש כללי (פוליאתילן, פוליוויניל כלוריד, פוליפרופילן ופוליסטירן). הוא מיוצר על ידי פילמור של פרופילן כחומר גלם ואתילן כקומונומר.
שרף פוליפרופילן הוא אחד מארבעת השרפים התרמופלסטיים לשימוש כללי (פוליאתילן, פוליוויניל כלוריד, פוליפרופילן ופוליסטירן). הוא מיוצר על ידי פילמור של פרופילן כחומר גלם ואתילן כקומונומר. המוצרים העיקריים של Zhongwei Precision Machinery Co., Ltd הם מוצרי ניילון, מוצרי פלסטיק, סדרת ABS, מוצרי גומי ועוד. סוגי חומרי הזרקה הניתנים לעיבוד: פוליאתילן (PE), פוליפרופילן (PP), ניילון (PA) , PA6, PA66), פוליאוקסימתילן (POM), ABS, פוליאוריטן (TPU), פוליפנילן גופרתי (PPS), פוליסטירן קרבונט (PC), פוליאתתרקטון (PEEK) וכו'.
מוצר Desקריטריון
1. תקני יישום: החברה מיישמת בקפדנות את הסמכת ISO9001, ISO14001, IATF16949, VDA6.3 והמוצרים עברו אישור ROHS, FDA EU וכו'.
2. תקני חומרי מוצר: ISO, GB, ASTM, SAE, EN, DIN, BS, AMS, JIS, ASME, DMS, TOCT, GB
3. תהליכים עיקריים: הזרקת פלסטיק, הזרקת הזרקת מתכת, יציקת השקעה, יציקת אלומיניום,
4. חומרים זמינים להזרקה:
מוצרי ניילון לעיבוד, מוצרי פלסטיק, סדרת ABS; סוגי חומרי הזרקה: פוליאתילן (PE), פוליפרופילן (PP), ניילון (PA, PA6, PA66), פוליאוקסימתילן (POM), ABS, פוליאוריטן (TPU), פולי פניל גופרתי (PPS), פוליקרבונט (PC), פוליאתר אתר ניתן להתאים אישית הדפסת קטון (PEEK) ותלת מימד בהתאם לדרישות הלקוח.

תהליך ייצור
שרף פוליפרופילן הוא אחד מארבעת השרפים התרמופלסטיים לשימוש כללי (פוליאתילן, פוליוויניל כלוריד, פוליפרופילן, פוליסטירן). הוא מיוצר על ידי פילמור עם פרופילן כחומר גלם ואתילן כקומונומר. שיטות התהליך הנהוגות בייצור פוליפרופילן בעולם מתחלקות בעיקר לקטגוריות הבאות לפי קטגוריות: שיטת ממס, שיטת תמיסה, שיטת שלב נוזלי (כולל שילוב שלב נוזלי ושלב גז) ושיטת שלב גז בצובר. המאפיינים של כל תהליך מוצגים כדלקמן:
• פילמור ממס
שיטת הממס (הידועה גם כשיטת slurry או slurry method, slurry method) היא תהליך ייצור הפוליפרופילן המוקדם ביותר. עם זאת, בשל תהליכי ההחתה וההחלמה של הממס, התהליך ארוך ומסובך. מאז שנות ה-80, שיטת הממס הפכה לסטגנטית והוחלפה בהדרגה בשיטת נוזל בתפזורת.
תכונות תהליך:
(1) מונומר הפרופילן מומס בממס שלב נוזלי אינרטי (כגון הקסאן), והממס עובר פילמור תחת פעולת זרז, והפולימר מרחף בממס במצב מוצק של מסירת חלקיקים, וכן נעשה שימוש בכור ערבוב מסוג טנק;
(2) ישנם תהליכי הסרה ושחזור ממסים, התהליך ארוך ומסובך, השקעת הציוד גדולה וצריכת האנרגיה גבוהה. אבל הייצור קל לשליטה ואיכות המוצר טובה;
(3) הפרדת חלקיקי פוליפרופילן על ידי סינון צנטריפוגלי, ולאחר מכן הרתחה, ייבוש וגרגירת שחול.
• פילמור תמיסה
תכונות תהליך:
(1) שימוש בפחמימנים בעלי שרשרת ישרה בעלי רתיחה גבוהה כממיסים, הפועלים בטמפרטורה גבוהה מנקודת ההיתוך של פוליפרופילן, כל הפולימרים המתקבלים מומסים בממס ומופצים בצורה הומוגנית;
(2) לאדות ולהסיר את הממס בשיטת הפשטה בטמפרטורה גבוהה כדי להשיג פוליפרופילן מותך, ולאחר מכן להוציא ולגרנו כדי להשיג מוצרי גלולה;
(3) היצרן היחיד הוא Kodak בארצות הברית.
• שיטת נוזל בתפזורת
תהליך ייצור פוליפרופילן בתפזורת שלב נוזלי-שלב גז משולב, הוא תהליך חדש שפותח בשלבים האמצעיים והמאוחרים של ייצור הפוליפרופילן. תהליך הייצור מגיע שבע שנים לאחר שהחל הייצור התעשייתי של פוליפרופילן ב-1957.
שימוש בשיטת השלב הנוזלי בתפזורת לייצור פוליפרופילן הוא פיזור ישיר של הזרז בפרופילן הפאזה הנוזלית מבלי להוסיף כל ממס אחר למערכת התגובה כדי לבצע את תגובת הפילמור הצובר של הפרופילן הנוזלי. הפולימר מושקע באופן רציף מהפרופילן הפאזה הנוזלית ומושעה בפרופילן הפאזה הנוזלית בצורה של חלקיקים עדינים. ככל שזמן התגובה עולה, ריכוז חלקיקי הפולימר בפרופילן הנוזלי עולה. כאשר שיעור ההמרה של הפרופילן מגיע לרמה מסוימת, מונומר הפרופילן הלא-פולימר מוחזר על ידי אידוי הבזק כדי לקבל אבקת מוצר פוליפרופילן. מדובר בשיטת ייצור תעשייתית פשוטה ומתקדמת יחסית של פוליפרופילן. שיטת התפזורת הנוזלית מייצגת את הטכנולוגיה החדשה והרמה החדשה של ייצור פוליפרופילן בשנות ה-80.
תכונות תהליך:
(1) לא מתווסף ממס במערכת, מונומר פרופילן מפולמר בשלב נוזלי בכור המיכל בשלב נוזלי, ואתילן ופרופילן עוברים קופולימר בשלב גז בכור המיטה הנוזלת;
(2) תהליך פשוט, פחות ציוד, פחות השקעה, צריכת חשמל נמוכה ועלות ייצור;
(3) ההומפולימריזציה מאמצת כור בוער מסוג טנק (תהליך היפול) או כור לולאה (תהליך ספריפול), והן קופולימריזציה אקראית והן קופולימריזציה בלוק מתבצעים במיטה נוזלית מעורבת.
נציג טיפוסי של שיטת נוזל בתפזורת היא שיטת Spherizone נוזל בתפזורת של BASELL. Spherizone היא טכנולוגיית מיחזור בשלבי גז המשתמשת בזרזי Ziegler-Natta לייצור פולימרים השומרים על קשיחות ויכולת עיבוד תוך שמירה על גבישיות גבוהה, קשיחות והומוגניות רבה יותר. הוא מייצר שרפים רב-מונומרים אחידים מאוד או הומופולימרים דו-מודאליים בכור יחיד. לתגובת לולאת Spherizone יש שני אזורים מתקשרים, כאשר אזורים שונים מתפקדים בתור כורי לולאה של שלב גז ושל שלב נוזלי של תהליכים אחרים. שני אזורים אלה יכולים לייצר שרפים בעלי מסה מולקולרית יחסית שונה או התפלגות הרכב מונומרים, מה שמרחיב את מגוון המאפיינים של פוליפרופילן.
ציוד הליבה של תהליך זה הוא מערכת MZCR (מערכת כור במחזור רב אזורי) R230. הכור מורכב ממעלה ויורד. במעלה, הפולימר נשף כלפי מעלה על ידי גז התגובה ליצירת נזילות, ונשלח לחלק העליון של המורד כדי לעבור דרך מפריד הציקלון, והאבקה נאספת במורד הנורד. גז התגובה מופץ על ידי מדחס צנטריפוגלי דרך קו חיצוני, וחום התגובה מוסר באמצעות מצנן סירקולטור בקו המחזור החיצוני. מוצר הכור משוחרר דרך שסתום המותקן בחלק התחתון של המורד. לאחר שחרור האבקה הנפלטת בלחץ גבוה ובלחץ נמוך, כאשר מייצרים הומופולימר וקופולימר אקראי, היא עוברת אידוי ומיובש ישירות לקבלת מוצר אבקה. בעת הפקת מוצרי השפעה, האבקה לאחר הסרת גז בלחץ גבוה מוזרקת לכור המיטה הנוזלת בשלב הגז. הכור עדיין משתמש במערכת כור פאזי הגז Spheripol II. כור הקופולימריזציה הוא כלי גלילי אנכי, החלק העליון והתחתון הם ראשים כדוריים, החלק התחתון הוא מיטה נוזלית, החומר העיקרי הוא נירוסטה, והמשטח הפנימי מלוטש.
קיבולת הייצור המקסימלית הנוכחית של תהליך זה הגיעה ל-450,000 טון לשנה. MZCR (Multi-Zone Circulation Reactor) קופולימרים בעלי תכולת אתילן של עד 22 אחוז (תכולת גומי גדולה מ-40 אחוזים) יכולים גם לייצר טרפולימרים המכילים אתילן ו-1-בוטן.
• שיטת גז שלב בתפזורת
תכונות תהליך:
(1) לא מוכנס ממס למערכת, ומונומר הפרופילן עובר פילמור בשלב גז בכור במצב פאזה גז;
(2) התהליך קצר, הציוד קטן, הייצור בטוח ועלות הייצור נמוכה
(3) לכור הפילמור יש מיטה נוזלית, מיטת ערבוב אנכית ומיטה ערבוב אופקית.
נציג טיפוסי של שיטת שלב הגז בתפזורת הוא תהליך שלב הגז של חברת DOW Chemical Unipol. תהליך פוליפרופילן שלב גז Unipol הוא תהליך פוליפרופילן מצע נוזלי שלב גז שפותח על ידי United Carbon Corporation (UCCP) ו-Shell בשנות ה-80. ייצור והצלחה של פוליפרופילן. התהליך מאמץ מערכת זרז בעלת יעילות גבוהה, הזרז העיקרי הוא זרז נשא בעל יעילות גבוהה, והזרז המשותף הוא טריאתילאלומיניום ותורם אלקטרונים.
תהליך UNIPOL הוא פשוט, גמיש, חסכוני ובטוח; התהליך מייצר מגוון שלם של מוצרים כולל הומופולימרים, קופולימרים אקראיים וקופולימרים אימפקטיים עם מעט מאוד ציוד, וניתן להשתמש בו בתנאי הפעלה גדולים יותר. תנאי ההפעלה מותאמים בטווח הפעולה כדי לשמור על ביצועי מוצר אחידים. מכיוון שמספר הציוד בשימוש קטן, עומס התחזוקה קטן, ואמינות המכשיר משתפרת. בשל מגבלת קינטיקת התגובה של המיטה הנוזלת עצמה, ולחץ ההפעלה הנמוך מפחית את אחסון החומרים במערכת, התהליך בטוח יותר לתפעול מתהליכים אחרים, ואין סכנה ללחץ יתר של הציוד במקרה של תאונה שיצאה משליטה.
לתהליך אין הזרמת פסולת נוזלית ופליטת פחמימנים מועטה מאוד לאטמוספירה, כך שההשפעה על הסביבה קטנה מאוד, מה שמקל על עמידה במפרטי סביבה, בריאות ובטיחות מחמירים מאשר תהליכים אחרים. תכונה בולטת נוספת של תהליך זה היא שניתן להפעיל אותו במצב סופר-מעובה, מה שנקרא תהליך גז-פאז נוזלי (SCM). טכנולוגיה זו יכולה להגדיל את כושר הייצור הקיים ב-200 אחוז על ידי הגדלת שיעור השלב הנוזלי בכור ל-45 אחוז. מאחר שתכולת הנוזל אינה הגורם הבסיסי לחוסר היציבות של המיטה המנוזלת ולהיווצרות אגרטלים פולימריים, משתני התפעול העיקריים של טכנולוגיה זו הם צפיפות המיטה המורחבת והיחס בין צפיפות הצבר המורחבת לצפיפות הצבר המשוקעת. מכיוון שהפעולה במצב סופר-מעובה יכולה להסיר את חום התגובה בצורה היעילה ביותר, היא יכולה להגדיל את כושר הייצור של הכור ביותר מפי 2 מבלי להגדיל את נפח הכור, והחיסכון בהשקעה ניכר מאוד. מוצרי קופולימר משפיעים עם תכולת אתילן של עד 17 אחוז (תכולת גומי גדולה מ-30 אחוז) משפיעים על מוצרי קופולימר.
ציוד הליבה של התהליך הוא כור מיטה נוזלית בשלב גז, מדחס גז במחזור, מצנן גז במחזור ויחידת גרגירי אקסטרוזיה. כור המיטה הנוזלית הוא כלי חלול עם קטע מוגדל בחלקו העליון ומפיץ בתחתיתו. לחץ הפעולה של הכור הראשון הוא 3.5 MPaG והטמפרטורה היא 67 מעלות. לחץ הפעולה של הכור השני הוא 2.1 MPaG והטמפרטורה היא 70 מעלות. ; מדחס האוויר במחזור הוא מדחס צנטריפוגלי חד-שלבי, במהירות קבועה.
הודעהתהליך הזרקה
1. ציוד עיבוד: CNC, WEDM, מחרטה, מכונת כרסום, מכונת קידוח, מטחנה וכו';
2. טיפול פני השטח: עבור חלק מהמוצרים הדורשים עיבוד לאחר מכן, אנו יכולים לספק שירותי טיפול פני השטח כדי להשיג את המטרה המיוחדת של הלקוחות. כיום, אנו יכולים לספק שירותי הסרת שומנים, ליטוש, ציפוי אלקטרו (זהב, כסף, ניקל, פח, מגולוון וכו'), אילגון, אלקטרופורזה ושאר טיפולי משטח לחלקים מדויקים.

תבניות וגופי בדיקה
1. חיי שירות של עובש: בדרך כלל חצי קבוע. (חוץ מקצף שאבד)
2. זמן אספקת עובש: 10-25 ימים, (לפי מבנה המוצר וגודל המוצר).
3. כלי עבודה ותחזוקת עובש: Zhongwei אחראית על חלקים מדויקים.
בקרת איכות
1. בקרת איכות: שיעור הפגמים נמוך מ-0.1 אחוז .
2. דגימות והרצת ניסיון ייבדקו ב-100 אחוז במהלך הייצור ולפני המשלוח, בדיקת מדגם לייצור המוני לפי תקני ISDO או דרישות הלקוח
3. ציוד בדיקה: ציוד בדיקה ויזואלית אוטומטית יכול לבצע 100 אחוז בדיקה של מוצרים, מנתח ספקטרום, מנתח פיל הזהב, מכונת מדידה של שלוש קואורדינטות, ציוד לבדיקת קשיות, מכונת בדיקת מתיחה.




שלח החקירה
