


צמיג משאית אנטי - החלקה מקפידה על חלקי הזרקת מתכת JX66-H25
אנטי הברזל - דוקרני החלקה לצמיגים מחוררים הושלמו בסדרה כגון אנטי סטנדרט אנטי - דוקרני החלקה, אנטי ברזל גדול {}}} דוקרני החלקה, ומירוץ אנטי הברגה- דוקרנים.
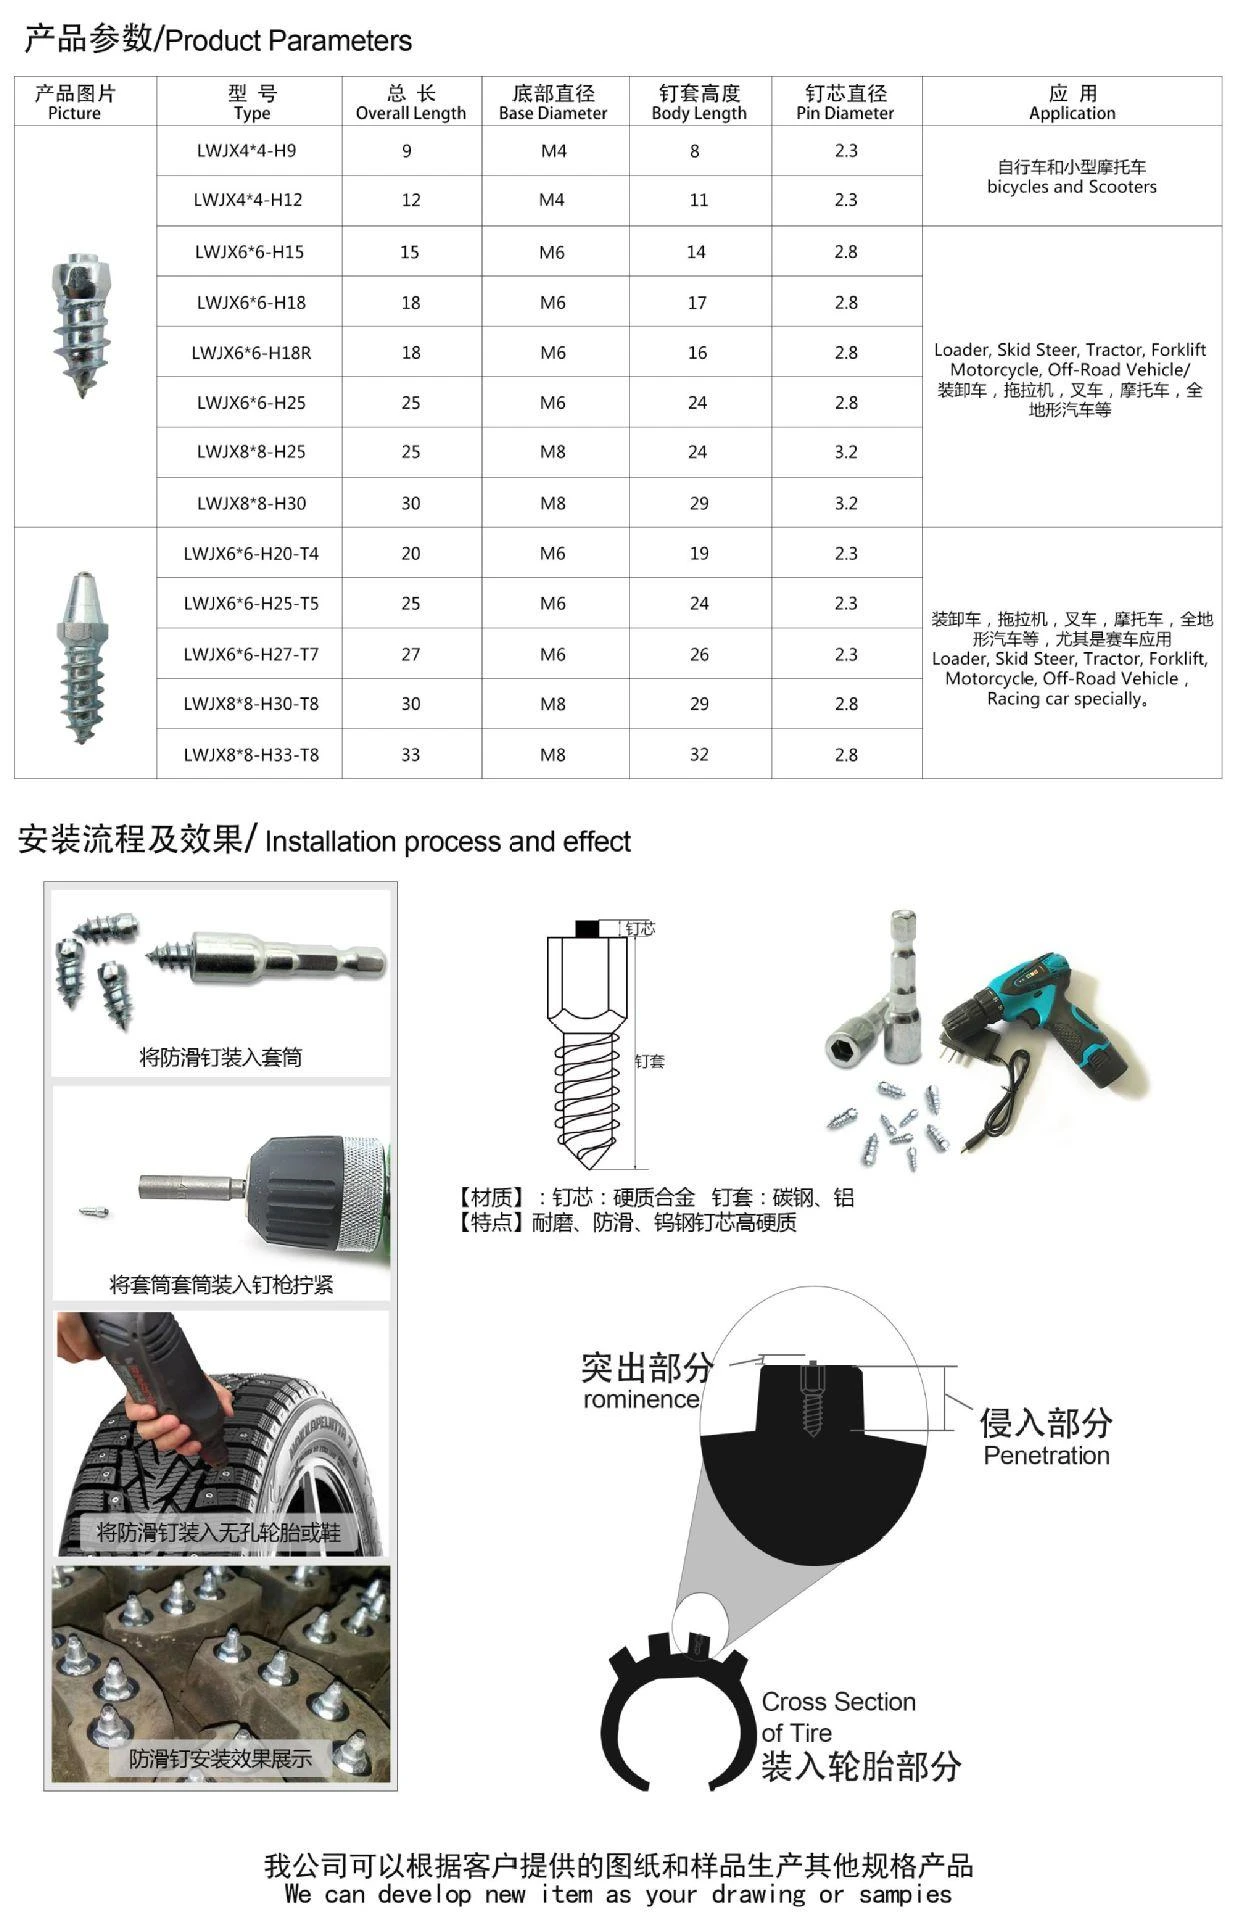
ישנם סוגים רבים של אנטי - דוקרני החלקה, כולל אנטי - נעלי החלקה וצמיגי מכוניות.
הסדרה 1 6.5 - 1 היא אוניברסאלית לנעליים נגד החלקה.
ישנם סוגים רבים של צמיג שלג אנטי - דוקרני החלקה. ראש השטוח אנטי - החלקה מדליקה אוניברסלית לצמיגים מחוררים הם 8-1 סדרות, 9-1 סדרות, 12-1 סדרות, 8-11-2 סדרות, 9-11-2 סדרות וכו '.
אנטי הברזל - דוקרני החלקה לצמיגים מחוררים הושלמו בסדרה כגון אנטי סטנדרט אנטי - דוקרני החלקה, אנטי ברזל גדול {}}} דוקרני החלקה, ומירוץ אנטי הברגה- דוקרנים.
ההבדל בין דפוס הזרקת מתכת לתהליכי דפוס אחרים
דפוס הזרקת מתכת מתאים לפלדת אל חלד, ברזל - סגסוגות מבוססות, חומרים מגנטיים, סגסוגות טונגסטן, קרביד מלט, קרמיקה עדינה וסדרות אחרות. החלקים המוכנים נמצאים בשימוש נרחב בתעשיית התעופה והחלל, בתעשיית הרכב, בתעשייה הצבאית, לרפואה, לתעשיית המכונות, בצרכים יומיומיים ותחומים אחרים. אז למי יש יתרונות נוספים בעת השוואה בין המאפיינים של דפוס הזרקת מתכת ותהליכי דפוס אחרים?
1. השוואה עם תהליך מתכות אבקה מסורתי
כטכנולוגיית גיבוש נטו כמעט - לייצור חלקי דיוק איכותיים {}}}, דפוס הזרקת מתכת יש יתרונות ששיטות מתכות אבקה קונבנציונאליות אינן יכולות להתאים. MIM יכול לייצר חלקים רבים עם תכונות צורה מורכבות: כגון חריצים חיצוניים שונים, חוטים חיצוניים, משטחים חיצוניים מחודדים, חורים צולבים, חורים עיוורים, פלטפורמות קעורות וסיכות מפתח, צלעות חיזוק, סכנת שטח וכו '. חלקים עם המאפיינים לעיל לא ניתן להשיג בשיטות מטלורגיה אבקה קונבנציונאלית.
2. השוואה עם יציקת דיוק
עבור מתכות או סגסוגות עם נקודות התכה נמוכות יחסית, יציקת דיוק יכולה גם ליצור חלקים עם שלוש צורות מורכבות ממדיות. עם זאת, זה חסר אונים למתכות עקשן וסגסוגות, קרבידים מלטים, קרמיקה מתכתית, קרמיקה וכו '. זה נקבע על ידי אופי יציקת הדיוק. בנוסף, קשה מאוד או בלתי אפשרי להשתמש ביציקה מדויקת עבור - בגודל, דק - חלקים גדולים, וחלקים גדולים {}}}.
הזנת נירוסטה
3. השוואה לעיבוד שבבי
שיטות עיבוד מסורתיות שיפרו לאחרונה את יכולות העיבוד שלהן באמצעות אוטומציה, והתקדמו מאוד ביעילות ובדיוק, אך הנהלים הבסיסיים עדיין אינם נפרדים מהדרך להשלים את צורת החלקים דרך שלב {}}} על ידי {}}} עיבוד צעד (סיבוב, תכנון, טחון, טחינה, שינה, ליטוש וכו ').
לבסוף, דיוק העיבוד של שיטת העיבוד שבבי עדיף בהרבה על שיטות עיבוד אחרות, אך מכיוון שקצב השימוש היעיל של החומרים הוא נמוך והשלמת צורתו מוגבלת על ידי ציוד וכלים, לא ניתן להשלים חלקים מסוימים על ידי עיבוד שבבי. נהפוך הוא, דפוס הזרקת מתכת יכול להשתמש ביעילות בחומרים ומידת חופש הצורה אינה מוגבלת.
לייצור חלקי דיוק קטנים, גבוהים - קושי, תהליך דפוס הזרקת המתכת נמוך יותר בעלות ויעיל יותר מעיבוד שבבי, ובעל תחרותיות חזקה. MIM Technology מפצה על הליקויים הטכניים או חוסר היכולת לייצר שיטות עיבוד מסורתיות, ואינה מתחרה בשיטות עיבוד מסורתיות. טכנולוגיית דפוס הזרקת מתכת יכולה לנגן את חוזקותיה בתחום החלקים שלא ניתן לייצר בשיטות עיבוד מסורתיות.
MIM הוא הקיצור של דפוס הזרקת מתכת, שהיא כמעט - Net - טכנולוגיית דפוס צורה שמזריקה אבקת מתכת לתבנית לאחר ערבוב ולישה עם קלסר. פרויקט MIM של Zhongwei Precision Mim הוקם בשנת 2003, בעיקר עסק במחקר ופיתוח וייצור של סגסוגת טונגסטן MIM וסגסוגת טיטניום MIM. ככל שהפרויקט ממשיך לצמוח, נוספו קווי ייצור למתכות כמו נירוסטה. נכון לעכשיו, בפרויקט יש פלטפורמות עיבוד MIM וקווי ייצור לסגסוגת טונגסטן, נירוסטה, ברזל - סגסוגת מבוססת, סגסוגת נחושת, חומר מגנטי רך, ללא - פלדה מגנטית וחומרים אחרים, כמו גם ציוד סינטראני כמו אטמוספרה {{8} קשות מיליון של 50 מיליון מיליונאציות.


שלח החקירה
