


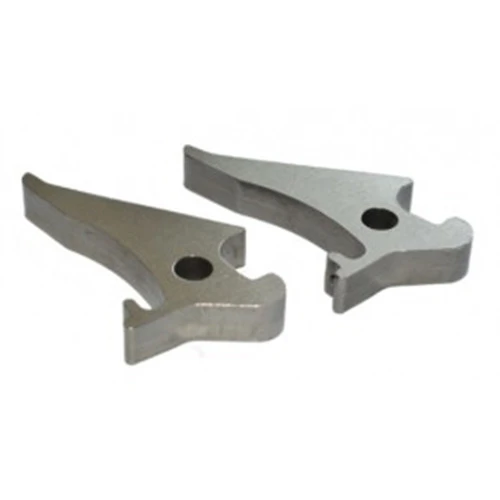

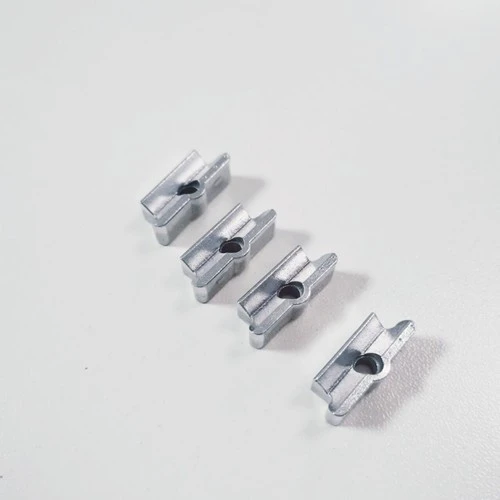

חלקים יצוקים בהזרקת אבקת מתכת AlMg1SiCu
הזרקת מתכת כוללת ערבוב מתכת אבקת עם חומר קלסר ליצירת חומר הזנה. תערובת זו מוזרקת לאחר מכן באמצעות ציוד הזרקה דומה לזה המשמש בתעשיית הפלסטיק. זה יוצר "גוף ירוק". לגוף הירוק יש קשיחות וחוזק מספיק כדי להיות מסוגל להתמודד. לאחר מכן, הגוף הירוק עובר עיבוד נוסף כדי להסיר את הקלסר ולחטא את חלקיקי אבקת המתכת ליצירת המאמר הסופי. קלסרים כוללים בדרך כלל יותר מתרכובת תרמופלסטית אחת, חומרים פלסטיים וחומרים אורגניים אחרים.
תיאור מוצר
|
חלקים יצוקים בהזרקת אבקת מתכת AlMg1SiCu |
|||||
|
פריט |
חוֹמֶר |
תהליך ייצור |
טמפרטורת סינטרה |
עובש |
המותאם אישית |
|
AlMg1SiCu |
סגסוגת אלומיניום |
הזרקת מתכת |
1500 מעלות |
להיות מותאם אישית |
כן |
|
תרכובת כימית |
יחידה: אחוז Cu:0.15-0.4 Mn :0.15 Mg :0.8-1.2 Zn :0.25 Cr:0.04-0.35 Ti :0.15 סי:0.4-0.8 Fe : פחות או שווה ל-0.7 אל: שוליים |
||||
|
חומרים זמינים |
פלדת אל-חלד דלת פחמן, סגסוגת טיטניום (Ti, TC4), סגסוגת נחושת, סגסוגת טונגסטן, סגסוגת קשה, סגסוגת בטמפרטורה גבוהה (718, 713) |
||||
נתונים מחקר ופיתוח
הזרקת מתכת כוללת ערבוב מתכת אבקת עם חומר קלסר ליצירת חומר הזנה. תערובת זו מוזרקת לאחר מכן באמצעות ציוד הזרקה דומה לזה המשמש בתעשיית הפלסטיק. זה יוצר "גוף ירוק". לגוף הירוק יש קשיחות וחוזק מספיק כדי להיות מסוגל להתמודד. לאחר מכן, הגוף הירוק עובר עיבוד נוסף כדי להסיר את הקלסר ולחטא את חלקיקי אבקת המתכת ליצירת המאמר הסופי. קלסרים כוללים בדרך כלל יותר מתרכובת תרמופלסטית אחת, חומרים פלסטיים וחומרים אורגניים אחרים. באופן אידיאלי, הקלסר מותך או נוזלי בטמפרטורות הזרקה אך מתמצק בתבנית כשהגוף הירוק מתקרר. ניתן להמיר את חומר הגלם לחלקיקים מוצקים, למשל על ידי גרנולציה. ניתן לאחסן את הכדורים הללו ולהזין אותם למכונת ההזרקה במועד מאוחר יותר. ציוד הזרקה טיפוסי כולל בורג מחומם או אקסטרודר עם פייה שדרכה מוציאים את התערובת לתוך חלל תבנית. האקסטרודר מחומם כדי להבטיח שהקלסר יהיה בצורת נוזל, וטמפרטורת הזרבובית נשלטת בדרך כלל בקפידה כדי להבטיח תנאים קבועים. כראוי, גם טמפרטורת התבנית נשלטת כך שהטמפרטורה נמוכה מספיק כדי להבטיח שהגוף הירוק יהיה קשיח בעת הוצאתו מהתבנית. הגוף הירוק גדול יותר מהמאמר הסופי מכיוון שהקלסר עשוי לתפוס חלק מגושם מהגוף הירוק. עיבוד נוסף של הגוף הירוק כולל הסרת קלסר וסינטר. ניתן להסיר את הקלסר לחלוטין לפני הסינטר. לחלופין, ניתן להסיר חלקית את הקלסר לפני שלב הסינטר, כאשר הסרה מלאה של הקלסר תושג במהלך שלב הסינטרינג. ניתן להסיר את הקלסר על ידי המסת הקלסר עם ממס או על ידי חימום הגוף הירוק להמסה, פירוק ו/או אידוי של הקלסר. ניתן להשתמש גם בשילוב של הסרת ממס והסרה תרמית. שלב הסינטר כרוך בחימום הגוף הירוק כדי לחבר באופן מתכתי את חלקיקי המתכת הבודדים יחד. סינטרה בייצור של חלקים יצוקים באבקת מתכת AlMg1SiCu דומה בדרך כלל לזו המשמשת בייצור קונבנציונלי של חלקי מתכת אבקה. בדרך כלל משתמשים באווירה שאינה מחמצנת במהלך שלב הסינטרינג כדי למנוע חמצון של המתכת. במהלך סינטר בהזרקת מתכת, הגוף הנקבובי שנותר לאחר הסרת הקלסר מתכווץ ומתכווץ. טמפרטורת הסינטר ופרופיל הטמפרטורה נשלטים בדרך כלל באופן הדוק כדי לשמור על צורת המאמר ולמנוע עיוות של המאמר במהלך הסינטר. בדרך זו, ניתן לשחזר מאמר בצורת נטו משלב הסינטר. הזרקת מתכת מתאימה לייצור פריטים כמעט מכל מתכת שניתן להכין בצורת אבקה מתאימה. עם זאת, קשה להשתמש באלומיניום בהזרקת מתכת מכיוון שסרט תחמוצת האלומיניום הנדבק תמיד על פני השטח של חלקיקי אלומיניום או סגסוגת אלומיניום מעכב סינטר. פטנט אמריקאי מס' 6,761,852, שהוקצה לחברת Advanced Materials Technologies Pte Ltd, מתאר תהליך הזרקת מתכת ליצירת חלקים מאלומיניום וסגסוגותיו. בשיטה זו, אבקות של אלומיניום או סגסוגות אלומיניום מעורבבות עם אבקות המכילות חומרים שנאמר כי הם יוצרים אוקטיקה עם אלומינה, כגון סיליקון קרביד או פלורידי מתכת. לאחר מכן מערבבים אבקה היברידית זו עם קלסר, מעוצבים בהזרקה, מסירים את הקלסר ומסננים. בשיטה של US6,761,852, אומרים שסיליקון קרביד או פלואוריד מתכת יוצרים תערובת אוקטית עם אלומינה שאמורה להמיס את האלומינה כדי להשיג מגע אינטימי בין משטחי האלומיניום במהלך הסינטר. המועמדים אינם טוענים שהאמנות הקודמת הנדונה במפרט זה מהווה חלק מהידע הכללי הנפוץ באוסטרליה או בכל מדינה אחרת. בכל מפרט זה, אלא אם כן ההקשר מכתיב אחרת, יש לשקול את המונח "הכולל" ואת המקבילות שלו במובן פתוח.
תקציר ההמצאה מטרת ההמצאה הנוכחית היא לספק שיטת הזרקת מתכת המאפשרת לייצר פריטים מאלומיניום, סגסוגות אלומיניום וחומרי מטריצת אלומיניום. בהיבט ראשון, ההמצאה הנוכחית מספקת שיטה ליצירת פריט על ידי הזרקת מתכת של אלומיניום או סגסוגת אלומיניום, השיטה האמורה כוללת את השלב של * יצירת פריט הכולל אבקת אלומיניום או אבקת סגסוגת אלומיניום או שניהם וחלקיקים קרמיים אופציונליים, תערובת של קלסר ועזר סינטר כולל מתכת בנקודת התכה נמוכה; הזרקת התערובת; הסרת הקלסר; וסינטרינג; שבו הסינטר מתבצע באווירה המכילה חנקן ובנוכחות בולם חמצן. משלט החמצן יכול לכלול כל מתכת בעלת זיקה גבוהה יותר לחמצן מאשר אלומיניום. כמה דוגמאות למתכות מתאימות לשימוש כבולמי חמצן כוללות מתכות אלקליות, מתכות אדמה אלקליות ומתכות אדמה נדירות. אם יותר ממתכת אדמה נדירה אחת משמשת כסופחת החמצן, עדיף להשתמש במתכת אדמה נדירה מקבוצת הלנתנידים. מגנזיום היא המתכת המועדפת לשימוש כסופחת חמצן מכיוון שיש לה לחץ אדים גבוה, זמינה וזולה יחסית. בהתגלמויות מסוימות, בולם חמצן בתפזורת עשוי להיות ממוקם מסביב למאמר שסנטף במהלך הסינטר. בהתגלמויות אחרות, בולם חמצן באבקת עשוי להיות ממוקם סביב או על המאמר המושחת במהלך הסינטר. כאפשרות נוספת, ניתן לערבב את בולם החמצן עם אלומיניום או סגסוגת אבקת אלומיניום, או עם התערובת המוזנת לציוד ההזרקה. בהתגלמות אחרת, בולם החמצן קיים כמרכיב של הסגסוגת שנוספה לתערובת, כמו באבקת סגסוגת המוספת לתערובת. לדוגמה, ניתן להוסיף או לשלב בתערובת אבקות סגסוגת המכילות אלומיניום ומגנזיום (ואולי רכיבים אחרים). דוגמאות לסגסוגות מסוימות שניתן לשלב בתערובת כוללות Al{{0}}.9 משקלים. /. משקל Mg ו-Al-2. /. Cu-9.3 wt. /. Mg-5.4 wt n/. סִי. מבלי לרצות להיות כבולים לתיאוריה, הממציאים משערים שמשלט החמצן מסיר כל חמצן שעשוי להיות קיים באטמוספירה המקיפה את החלק במהלך הסינטר. ניתן להשתמש בבולמי חמצן גם כדי להפחית את האלומינה המקיפה את חלקיקי האלומיניום או סגסוגת האלומיניום. זה עוזר לפרק את שכבת האלומינה המקיפה את החלקיקים, תוך חשיפת מתכת טרייה ומאפשרת סינטר של חלקיקי האלומיניום או סגסוגת האלומיניום. כאמור, מגנזיום הוא סופג חמצן מתאים. בנוסף להיותו זול יחסית, למגנזיום יש גם לחץ אדים גבוה. לפיכך, במהלך שלב הסינטר (המתרחש בטמפרטורה גבוהה), אדי מגנזיום יכולים להקיף את המאמר שסינטר. עזרי סינטר מוסיפים לתערובת לפני הזרקה של התערובת. עזרי סינטר הם מתכות בעלות נקודות התכה נמוכות. לדוגמה, עזר הסינטר עשוי להיות מתכת בעלת נקודת התכה נמוכה מזו של אלומיניום. עדיף, עזר הסינטר מורכב מתכת נקודת התכה נמוכה שאינה מסיסה באלומיניום מוצק. כמה דוגמאות לעזרי סינטר מתאימים כוללים פח, עופרת, אינדיום, ביסמוט ואנטימון. הפח נמצא מתאים במיוחד לסיוע בסינטר של אלומיניום וסגסוגות אלומיניום. לכן, פח הוא עזר סינטר מועדף. פח הוא עזר הסינטר המועדף לשימוש בהמצאה הנוכחית מכיוון שנמצא כי בדיל מעכב היווצרות של ניטריד אלומיניום במהלך הסינטר (ובכך נמנע היווצרות של עודף אלומיניום ניטריד אשר עלול להשפיע לרעה על תכונות המאמר הסופי), וכן מתח פני השטח של האלומיניום המותך משתנה גם הוא, ובכך מקדם פיזור טוב של שלב האלומיניום הנוזלי במהלך הסינטר. בהתבסס על המשקל הכולל של אבקת המתכת ועזר הסינטר, הכמות הנוספת של עזר הסינטר אינה גבוהה מ-10 אחוז במשקל. עדיף, עזר הסינטר קיים בכמות של 0.1 אחוז עד 10 אחוז לפי משקל, עדיף 0.5 אחוז עד 3 אחוזים לפי משקל, אפילו יותר רצוי בערך 2 אחוז במשקל. אם פח משמש כעזר סינטר, ניתן להוסיף אותו בכמות של 0.1 אחוז עד 10 אחוז ממשקל התערובת, עדיף {{30} }.5 אחוז עד 4 אחוז במשקל, עדיין יותר רצוי 0.5 אחוז עד 2.0 אחוז במשקל. בדיל נמס ב-232'C, נמוך בהרבה מאלומיניום (66(TC), ואין לו פאזה בין-מתכתית. בדיל אינו מסיס באלומיניום מוצק עם מסיסות מוצק מקסימלית של פחות מ-0.15 אחוז. אלומיניום מתמזג לחלוטין עם בדיל נוזלי, ויוצר מתערבב בנוסף, מתח הפנים של פח נוזלי נמוך משמעותית מזה של אלומיניום, והממציאים הראו שכמויות עקבות של פח יכולות לשפר את מאפייני ההרטבה והתנהגות הסינטור של אלומיניום. מסיבות אלו, הפח הוא עזר לחיטוי מועדף במיוחד שלב הסינטרינג מתבצע באווירת חנקן. מבלי לרצות להיות כבולים לתיאוריה, הממציאים משערים כי ביצוע שלב הסינטרינג באווירת חנקן יכול לקדם את היווצרות של ניטריד אלומיניום. הממציאים משערים כי היווצרות של ניטריד אלומיניום במהלך שלב הסינטרינג יכול לתרום לנזק או לשבור את סרט תחמוצת האלומיניום המקיף בדרך כלל את חלקיקי האלומיניום או סגסוגת האלומיניום. שימוש בפח כעזר סינטר יכול גם לסייע בשליטה על היווצרות AlN, שכן עודף אלומיניום ניטריד שנוצר במהלך הסינטר יכול להזיק למאפייני המאמר הסופי. אם נעשה שימוש באלומיניום בטוהר גבוה כאבקת ההזנה, הממציאים מצאו כי סינון של אבקת האלומיניום באווירת חנקן עשוי לגרום להמרה מהירה של אלומיניום לניטריד אלומיניום. היות ובמקרים אלו ניתן להמיר אלומיניום לניטריד אלומיניום בקצב מהיר, לכן קיימת סכנה שהמאמר כולו יוסב לאלומיניום ניטריד. השימוש בדיל כעזר סינטר יכול להגביל את היווצרות עודף AlN במקרים אלה. מבלי לרצות להיות כבולים לתיאוריה, הממציאים משערים כי על ידי יצירת ניטריד מאלומיניום, אטמוספרת החנקן הורסת את סרט תחמוצת האלומיניום על פני חלקיקי האלומיניום או סגסוגת האלומיניום. ההנחה היא שההרס של סרט תחמוצת האלומיניום גורם לסינטרינג של חלקיקי האלומיניום או סגסוגת האלומיניום להתרחש. האטמוספירה המבצעת את שלב הסינטר יכולה להיות בעלת תכולת מים נמוכה, למשל, יכולה להיות לחץ חלקי אדי מים של פחות מ-0.001 kPa. נקודת הטל של האטמוספירה המשמשת בשלב הסינטרינג עשויה להיות מתחת ל--60 מעלות, עדיף מתחת ל--70 מעלות. כאשר מגנזיום משמש כסופג חמצן, הוא מגיב עם חמצן ומים, ובכך מפחית עוד יותר את תכולת המים באטמוספרה. זה נחשב כי אדי מים מזיקים ביותר לסינטר של אלומיניום. האטמוספירה היא אטמוספירה המכילה חנקן. האווירה יכולה להיות בעיקר חנקן. האטמוספרה יכולה להיות 100 אחוז חנקן. האטמוספירה עשויה להכיל גם גז אינרטי. הגז האינרטי עשוי להוות חלק קטן מהאטמוספרה. האווירה עשויה להיות נקייה באופן מהותי מחמצן ומימן. בהקשר זה, הגז המסופק כאטמוספירה במהלך הסינטר אינו מתאים מחמצן או מימן. הקלסר המשמש בהמצאה הנוכחית עשוי להיות כל קלסר או הרכב קלסר הידוע כמתאים כקלסר בהזרקת מתכת. כידוע למומחים בתחום, מליטה הקלסר הוא בדרך כלל רכיב אורגני או תערובת של שניים או יותר רכיבים אורגניים. רצוי שהקלסר יכלול רכיב תרמופלסטי המאפשר לקלסר להימס בעת הפעלת חום. הקלסר צריך להיות גולמי גם לאחר הזרקה. הגוף מספק כוח מספיק כדי לאפשר טיפול בגוף הירוק. רצוי שניתן להסיר את הקלסר מהגוף הירוק באופן שישמור על שלמות הגוף הירוק במהלך הסרת הקלסר. רצוי, לאחר ההסרה, הדבק הקלסר אינו משאיר שאריות. הקלסר יכול להיות עשוי מיותר משני חומרים. ניתן לבחור את שני החומרים או יותר המהווים את הקלסר כך שניתן להסירם ברצף מהגוף הירוק. בדרך זו, קל יותר להשיג בקרת דבק זה מקל על השמירה על שלמות הצורה של הגוף הירוק במהלך תהליך הסרת הקלסר. בהקשר זה, יש להעריך שאם מסירים את הקלסר מהר מדי, הסיכון שהגוף הירוק יאבד את שלמות צורתו גדל. ניתן להסיר את הקלסר באמצעות טכניקה ידועה אחת או יותר להסרת קלסר בהזרקת מתכת. לדוגמה, ניתן להסיר את הקלסר על ידי פירוק בממס, על ידי טיפול בחום להמסה, אידוי או פירוק של הקלסר, על ידי הסרה קטליטית או על ידי פעולה נימית. ניתן להשתמש ביותר משתי טכניקות להסרת קלסר בשלב הסרת קלסר. לדוגמה, השלב הראשון בהסרת קלסר עשוי לכלול מיצוי ממס ולאחר מכן הסרה תרמית של הקלסר שנותר. המיומנים בתחום יבינו שניתן להשתמש במגוון רחב של חומרי קלסר. כמה דוגמאות כוללות פולימרים אורגניים כגון חומצה סטארית, שעווה, פרפינים ופוליאתילן. מבלי לרצות להיות מוגבל בשום צורה, הממציאים השתמשו בחומרים קלסרים הכוללים חומצה סטארית, שעוות שמן דקלים ופוליאתילן בצפיפות גבוהה בעבודה ניסיונית הקשורה להמצאה הנוכחית. שלב הסינטר המשמש בהמצאה הנוכחית כרוך בחימום הגוף הירוק לטמפרטורה שבה האלומיניום או סגסוגת האלומיניום מתחלבים ליצירת גוף צפוף. שלב הסינטר כולל רצוי חימום לטמפרטורה של כ-550 מעלות עד כ-650 מעלות, יותר רצוי 590 מעלות עד 640 מעלות, רצוי 610 מעלות עד 630 מעלות. זמני הסינטרה יכולים להשתנות. בדרך כלל, לטמפרטורות סינטר גבוהות יותר, השתמש בזמני סינטר קצרים יותר. ביסודו של דבר, זמן הסינטרינג צריך להיות ארוך מספיק כדי להבטיח שצפיפות מקסימלית של המאמר התרחשה. נמצא כי לא יותר משעתיים של סינטר בטמפרטורה של 620 מעלות עד 630 מעלות מספקות. עם זאת, ההמצאה הנוכחית כוללת גם זמני סינטר ארוכים יותר וגם זמני סינטר קצרים יותר. קצב החימום ופרופיל החום המשמשים בשלב הסינטרינג נשלטים באופן הדוק בתהליכי הזרקת מתכת כדי להשיג תכונות אופטימליות במאמר הסופי. המיומנים באמנות יכולים להבין בקלות כיצד לקבוע את קצב החימום המתאים ואת חלוקת הטמפרטורה המשמשים בשלב הסינטר. השיטה של ההמצאה הנוכחית חלה על מתכת אלומיניום וסגסוגות אלומיניום. ניתן להשתמש בכל סגסוגת אלומיניום בהמצאה הנוכחית, כולל סדרות 1000, סדרות 2000, סדרות 3000, סדרות 4000, סדרות 5000, סדרות 6000, סדרות 7000 וסגסוגות אלומיניום מסדרות 8000. ניתן לערבב חלקיקי קרמיקה עם אבקת אלומיניום או סגסוגת אלומיניום לייצור חומרים מרוכבים של מתכת אלומיניום. חלקיקי קרמיקה משמשים כדי לשפר או לשלוט במאפיינים של מוצרים מחוטאים תכונות כאלה עשויות לכלול, בין היתר, עמידות בפני שחיקה, קשיות או מקדם התפשטות תרמית. דוגמאות לא מגבילות של חומרים קרמיים טיפוסיים כוללים SiC, Al2O3, AlN, SiO2, BN ו-TiB2. ניתן להשתמש בציוד ידוע להזרקת מתכת בצע את השיטה של ההמצאה הנוכחית. בדיקת התגלמות ספציפית סגסוגות שונות והרכב אבקה, גודל החלקיקים וצורת החלקיקים. D5 ( ) היא אבקת AA6061 הכדורית של 22:00 והפח הכדורי בקוטר החלקיקים 45:00 עדיף. 2 אחוזים לפי משקל בדיל ו-3 אחוזים לפי משקל חומצה סטארית, 52 אחוזים לפי משקל שעוות שמן דקלים ו-45 אחוזים לפי משקל של פוליאתילן בצפיפות גבוהה. חומרי הגלם עורבבו ב-165 מעלות למשך 180 דקות. לאחר הגרנולציה, חומרי גלם נוצקו בהזרקה למוטות נמשכים סטנדרטיים באמצעות מכונת דפוס ארבורג. ניתוק ממס בוצע ב-n-hexane ב-40 מעלות למשך 24 שעות. הסרת הקלסר והסינטר הנותרים שולבו בתנור צינור אטום. האווירה המועדפת היא זרימת חנקן בטוהר גבוה של 1 ליטר/דקה. פרופיל החום המשמש בעבודת הניסוי מוצג בטבלה 1. מוטות מגנזיום הונחו סביב המאמר במהלך הסינטר. בדיקות מתיחה בוצעו על החומר שסנטף כך. סולם Extensometer האורך הוא 25 מ"מ ומהירות הראש הצולבת היא 0.6 מ"מ/דקה. קשיות Rockwell (HRH) של המשטחים העליונים והתחתונים נמדדת באמצעות כדור פלדה בגודל 1/8 אינץ' ועומס של 60 ק"ג.
The large variation in hardness may be due to the high porosity level. When the sintering time increased to 2 hours, the density and hardness increased to 94.9±0.3% and 66.9±2.9, respectively. However, further increasing the sintering temperature to 630"C did not significantly increase the density and hardness. The density at this condition was 95.3 ± 0.3%, and the hardness was 69.0 ± 0.9. Typical stress/strain of the parts sintered under various conditions The curves are plotted in Figure 4. The part sintered at 620"C for 2 hours had the best mechanical properties with a 0.2% yield strength of 58 MPa, a tensile strength of 156 MPa and an elongation at break of 8.9%. The tensile properties of the parts sintered at 630°C were slightly lower than this, although the density was higher. This may be due to the coarsening of the microstructure at the higher sintering temperature. For the parts sintered at 620°C for 1 hour , low density produces poor mechanical properties. The tensile strength is 98MPa and the strain is 1.7%. Optical micrographs show that the grain size remains at about the original particle size and is smaller than 20pm. Backscattered electron images show a tin-rich phase ( In the electron image white control, in the optical image black control) distribution and size. Do not see obvious hole. Further embodiment prepares various percentages-325 mesh elemental magnesium powder or pre-alloyed powder rich in magnesium, and Mixed into the raw material. The raw material is then compacted into a 25.4mm diameter disc using a thermoforming machine. The disc is sintered in nitrogen without magnesium nuggets in the furnace. Before sintering the disc containing the pre-alloyed powder, the The furnace was run under vacuum at 680°C for 4 hours to remove any magnesium residues in the furnace. The parts were loaded into steel crucibles with loose lids to minimize the effect of air flow. Results The addition of elemental magnesium had an effect on the sintered density The effect is shown in Figure 6. It was found that the highest sintered density of ~94% was obtained with 1.0 wt.% Mg. At 0.5 wt.% Mg, the oxygen was not sufficiently absorbed and the part deformed due to the porous surface layer. Weight % elemental magnesium powder is added in the raw material to cause low sintered density (80%) due to nitriding. For safety considerations, it is not preferred to add elemental magnesium powder to the raw material. Yet, add magnesium in the form of pre-alloyed powder Some disadvantages of elemental powder can be overcome by adding to the raw material.Example - Addition of AlMg powder to the raw material The composition obtained from Aluminum Powder Company is Al-2 wt./oCu-9.3 wt%Mg-5.4 wt./Si and Al-7.9 wt. ./oMg pre-alloyed powder.Al-2 weight./oCu-9.3 weight n/.Mg-5.4 weight n/.The average particle diameter of Si powder is about 25|im, Al-7.9 weight./.Mg powder The average particle size is about 40 μm. Both have regular particle shapes. Al-2 weight./. Cu-9.3 weight y. Mg-5.4 weight./. The solid phase temperature of Si is about 540°C, which is at 600. C is completely liquefied. The solidus temperature of Al-7.9 wt% Mg is about 540°C, which is completely liquefied at 620°C. Figure 7 shows the results for these alloys as well as alloy AA6061 and for AA6061+7.5wt./.Al-2wt %0>9.3wt אחוז Mg-5.4wtn/.Si תערובות, תכולת נוזלים כפונקציה של הטמפרטורה. נמצא כי סינטר AA6061 בתוספת 7.5 אחוזים Al-2wt./.Cu ב-610 מעלות בחנקן - 9.3 wt./. Mg - 5.4 wt. MSi פלוס 2 wt./. תערובת חומרי גלם Sn במשך שעתיים יצרה חלק ללא עיוות וצפיפות תיאורטית של 97 אחוז. דוגמה - שימוש בדיל כעזר סינטר עבור Sn כללי שימש כעזר סינטר יעיל עבור סגסוגות אלומיניום דחוסות או לא דחוסות ומוצרים דחוסים המיוצרים על ידי אב טיפוס מהיר. הממציאים הראו שלפח יש תפקיד חשוב בסינטר של מוצרי אלומיניום דחוסים בצורת אבקה רופפת ואבקה. עם זאת, הפח יישאר בגבולות התבואה לאחר הסינטרינג מכיוון שהפח כמעט ואינו מסיס באלומיניום מוצק. עודף בדיל ידרדר את התכונות המכניות, במיוחד את המשיכות, שרצוי מאוד לסגסוגות אלומיניום המוכנות מאבקות. לחלקים המפורקים (חלקים חומים) של מוצרי אלומיניום דחוסים בהזרקת אבקה יש רק כ-85 אחוז צפיפות יחסית. לאחר הסרת הקלסר הפולימרי, יש תעלות פתוחות בחלק הנקבובי המפורק המחברים בין משטחי החלקים. לאבקות רופפות מוצמדות יש רק כ-40-60 אחוז צפיפות יחסית, והנקבוביות המחוברות יכולות ליצור תעלות פתוחות אל פני השטח. נפח גדול של נוזל נדרש לאטום תעלות אלו. בדוגמה הקודמת, מצאנו ש-4 אחוזי פח הקלו על סינטרה של אבקת אלומיניום טהורה דחוסה בצורה רופפת; הוספת פח של 2 אחוז שיפרה את הסינטר של מוצרים דחוסים AA6061 יצוקים בהזרקת אבקה. בדוגמה זו, צמצמנו למינימום את כמות הפח שנוספה תוך שמירה על נפח הנוזל על ידי הוספת אבקת אלומיניום מראש סגסוגת. הוספת כמויות גדולות של אבקה מראש סגסוגת תעזור גם להגדיל את תכולת הסגסוגת בחלק הסינטר ולהגביר את החוזק שלו. הפחתת תכולת הפח עשויה לסייע בשיפור המשיכות. בדרך זו ניתן לשפר עוד יותר את התכונות המכניות של מערכת הסגסוגת. פח אלמנטרי (<43pm) was used as a sintering aid to reinforce the pre-alloyed Al-2wt%Cu-9.3wt. /. Mg-5.4 weight Q/. Liquid phase sintering of fine AA6061 powder (<20 microns) of Si powder (<30 iim). According to AA6061+X weight n/. Sn+Y weight. /. Al-2 weight. /. Cu-9.3 wt% Mg-5.4 wt. /. For the formulation of Si, the various powders were mixed in a Turbula mixer for 30 minutes. The mixed powder was poured into an alumina crucible, tapped and closed with aluminum foil. Then, they were sintered in a steel tube furnace at different temperatures for 2 hours under a nitrogen flow of 0.5 L/min. The sintered density was obtained by the Archimedes method and converted into a percentage of the theoretical density (TDM) for each alloy. Polished samples were used for optical and scanning electron microscopy (SEM). Figure 8 shows that the sintered density of AA6061+X weight MSn loose powder increases with the increase of sintering temperature. For 2 weight n/. The density of the Sn alloy system increases at 580°C, and for 1 wt./. The density of the Sn system increases at 590°C. The addition of tin significantly enhances sintering, and much higher sintering densities are obtained for alloys containing tin. Alloys containing 1.0 or 2.0 wt% tin have a sintered density above ~95% over the sintering temperature range of 600630°C. Only 83%, 88% and 93% sintered densities were obtained. For liquid phase sintering, liquid volume is one of the most critical factors for densification and part shape retention. Al-Sn alloy systems are controlled by temperature, aluminum alloy composition and tin content The liquid volume of . Figure 7 shows the effect of temperature on the liquid volume fraction for the tested alloys. The data were calculated using ThermoCalc. The addition of tin was not considered. For AA6061+xwt./.Al-2wt./.Cu- 9.3 wt. Q/.Mg-5.4 wt. MSi alloy, calculated based on the final total alloy content.Pre-alloyed Al-2 wt.°/.Cu-9.3 wt./.Mg-5.4 wt./.The solid phase point of Si powder is 582°C, it is completely liquefied at 604°C. Therefore, this alloy, if sintered alone, is very difficult to control during processing because of the narrow melting range. However, the liquid with high magnesium content formed early can be purged from the sintering furnace Oxygen, and helps to seal the open channels in the loose powder before severe oxidation usually begins at about 58060 (TC). Figure 9 shows the addition of 0%, 2.5% and 7.5% Pre-alloyed Al-2 wt. /. Cu-9.3 wt. /. Mg-5.4 wt. /. AA6061 + 0.5 wt. of Si powder. /. Sintered density of Sn loose powder. Because of increased liquid volume, AA6061 + 0.5 wt. /. The sintered density of Sn increases steadily with temperature up to 630°C. Al-2 weight is melted at a sintering temperature of 600°C for a 2.5% by weight addition and 590°C for a 7.5% by weight addition. /. Cu - 9.3 wt. /. Mg - 5.4 wt. /. Si powder gives a drastic increase in density of the liquid. However, for AA6061 + 0.5 wt. /. Sn + 7.5 wt. /. Al - 2 wt. / oCu -9.3 wt./. Mg -5.4 wt. 0/. Si alloy system, after peaking at 610°C, excess liquid soon leads to density reduction at 620°C. Density reduction may be due to early formation inside the part The reason for the gas of the clamping liquid. Adding 2.5% by weight of pre-alloyed Al-2 wt./. Cu-9.3 wt./. Mg-5.4 wt./. Si powder helps to maintain in the temperature range of 600620°C The density plateau of 97°/.Density begins to reduce under 630 ℃. Those skilled in the art can It is understood that the invention is capable of variations and modifications other than those specifically described. It is to be understood that the present invention includes all changes and modifications which fall within its spirit and scope.
בקשת זכויות
1. שיטה ליצירת פריט על ידי הזרקת מתכת של אלומיניום או סגסוגת אלומיניום, השיטה האמורה כוללת את השלבים של יצירת פריט הכולל אבקת אלומיניום או אבקת סגסוגת אלומיניום או שניהם וחלקיקים קרמיים, אופציונלי, חומר מקשר הכולל תערובת של סינטר עזרים של מתכות נמסות; • הזרקה של התערובת האמורה; • הסרת הקלסר האמור; ו • סינטרה; כאשר סינטר זה מתבצע באטמוספירה המכילה חנקן ובנוכחות בולם חמצן.
2. השיטה לפי תביעה 1, שבה בולם החמצן מורכב ממתכת בעלת זיקה גבוהה יותר לחמצן מאשר אלומיניום.
3. השיטה לפי תביעה 2, שבה בולם החמצן נבחר מהקבוצה המורכבת ממתכות אלקליות, מתכות אדמה אלקליות ומתכות אדמה נדירות.
4. השיטה לפי תביעה 3, בה סופג החמצן הוא מגנזיום.
5. השיטה לפי תביעה 1, שבה בולם החמצן בתפזורת ממוקם סביב התוצר המסו סגסוגת אבקה, או עם התערובת שנוספה לציוד ההזרקה, או שסופג החמצן קיים כמרכיב מהסגסוגת שנוספה לתערובת.
6. השיטה לפי תביעה 1, בה עזר הסינטר הוא מתכת בעלת נקודת התכה נמוכה מזו של אלומיניום ואינה מסיסה באלומיניום מוצק.
7. השיטה לפי תביעה 6, שבה עזר הסינטר מורכב מפח.
8. השיטה לפי תביעה 1, שבה עזר הסינטר קיים בכמות שאינה עולה על 10 אחוזי משקל, בהתבסס על המשקל הכולל של אבקת המתכת ועזר הסינטר.
9. השיטה לפי תביעה 8, שבה עזר הסינטר קיים בכמות הנעה בין 0.1 אחוז עד 10 אחוז במשקל.
10. השיטה לפי תביעה 8, שבה עזר הסינטר קיים בכמות של 0.5 אחוז עד 3 אחוז במשקל.
11. השיטה לפי תביעה 1, שבה האטמוספרה שבה מבוצע שלב הסינטרינג היא בעלת תכולת מים נמוכה, שבה הלחץ החלקי של אדי המים קטן מ-0.001 kPa.
12. השיטה לפי תביעה 1, שבה הקלסר כולל רכיב תרמופלסטי המסוגל לגרום לקלסר להימס בעת הפעלת חום.
13. השיטה לפי תביעה 1, שבה הקלסר עשוי משני חומרים או יותר, והחומרים נבחרים כך שיוסרו ברצף מהגוף הירוק.
14. השיטה לפי תביעה 1, בה מסירים את הקלסר על ידי המסה בממס, המסה, אידוי או פירוק של הקלסר על ידי טיפול בחום, על ידי הסרה קטליטית או על ידי פעולה נימית.
15. השיטה לפי תביעה 14, שבה משתמשים בשתי טכניקות או יותר של הסרת קלסר להסרת הקלסר.
16. השיטה לפי תביעה 1, שבה הקושר כולל חומצה סטארית, שעוות שמן דקלים ופוליאתילן בצפיפות גבוהה.
17. השיטה לפי תביעה 1, שבה שלב הסינטרינג כולל חימום הגוף הירוק לטמפרטורה שבה האלומיניום או סגסוגת האלומיניום חוטפים ליצירת גוף צפוף.
18. השיטה לפי תביעה 17, בה הטמפרטורה היא בטווח של כ-550 מעלות עד כ-650 מעלות.
19. השיטה לפי תביעה 1, שבה התערובת כוללת חלקיקים קרמיים שנבחרו מהקבוצה המורכבת מ-SiC, Al2O3, AlN, SiO2, BN ו-TiB2.
20. השיטה לפי תביעה 1, שבה האטמוספירה כוללת חנקן או תערובת של פתיתי חנקן וגז אינרטי.
21. השיטה לפי תביעה 1, שבה האטמוספירה נקייה באופן מהותי מחמצן או מימן. תקציר מלא ההמצאה הנוכחית מתייחסת להזרקת מתכת.
בפרט, ההמצאה הנוכחית מתייחסת לשיטה ליצירת פריט של חלקים יצוקים באבקת מתכת AlMg1SiCu על ידי הזרקת מתכת של אלומיניום או סגסוגת אלומיניום, השיטה האמורה כוללת את השלבים של יצירת פריט המכיל אבקת אלומיניום או אבקת סגסוגת אלומיניום או שניהם וגם אופציונלי קיימת תערובת של חלקיקים קרמיים, חומר קלסר ועזר סינטר כולל מתכת נמסה נמוכה; הזרקת התערובת; הסרת הקלסר ליצירת גוף ירוק; סינטר הגוף הירוק באווירה המכילה חנקן ובנוכחות בולם חמצן הסינטר מתבצע בנוכחות.
תהליך הזרקת מתכת

מערכות איתור


שלח החקירה
